泥石分离机是砂石骨料生产、建筑垃圾再生、河道清淤等场景的核心筛分设备,新机安装后的调试质量直接决定了后续生产的运行稳定性、筛分效率与设备使用寿命。不少用户因调试流程不规范,导致后续出现堵料、筛分精度不足、轴承易损等问题,掌握标准调试步骤能有效规避这类风险。
一、调试前的前置核验步骤
正式启动设备前,首先要完成全维度的前置检查,行业报告显示,约32%的新机早期故障都源于前置检查不到位。首先要核验设备安装平整度,固定式机型需确认地脚螺栓完全拧紧,移动式机型要锁定行走轮、垫稳支腿,避免运行时晃动。 其次要检查筛面、进料斗、出料口是否有运输过程中遗留的杂物,清理后再核验电路、液压系统、传动部件的连接是否牢固,防护装置是否安装到位。像邢台市天菱机械制造厂这类源头实体厂家,发货时都会附带专属前置检查清单,用户可对照逐项核验,避免漏项。
二、空载试运转调试要点
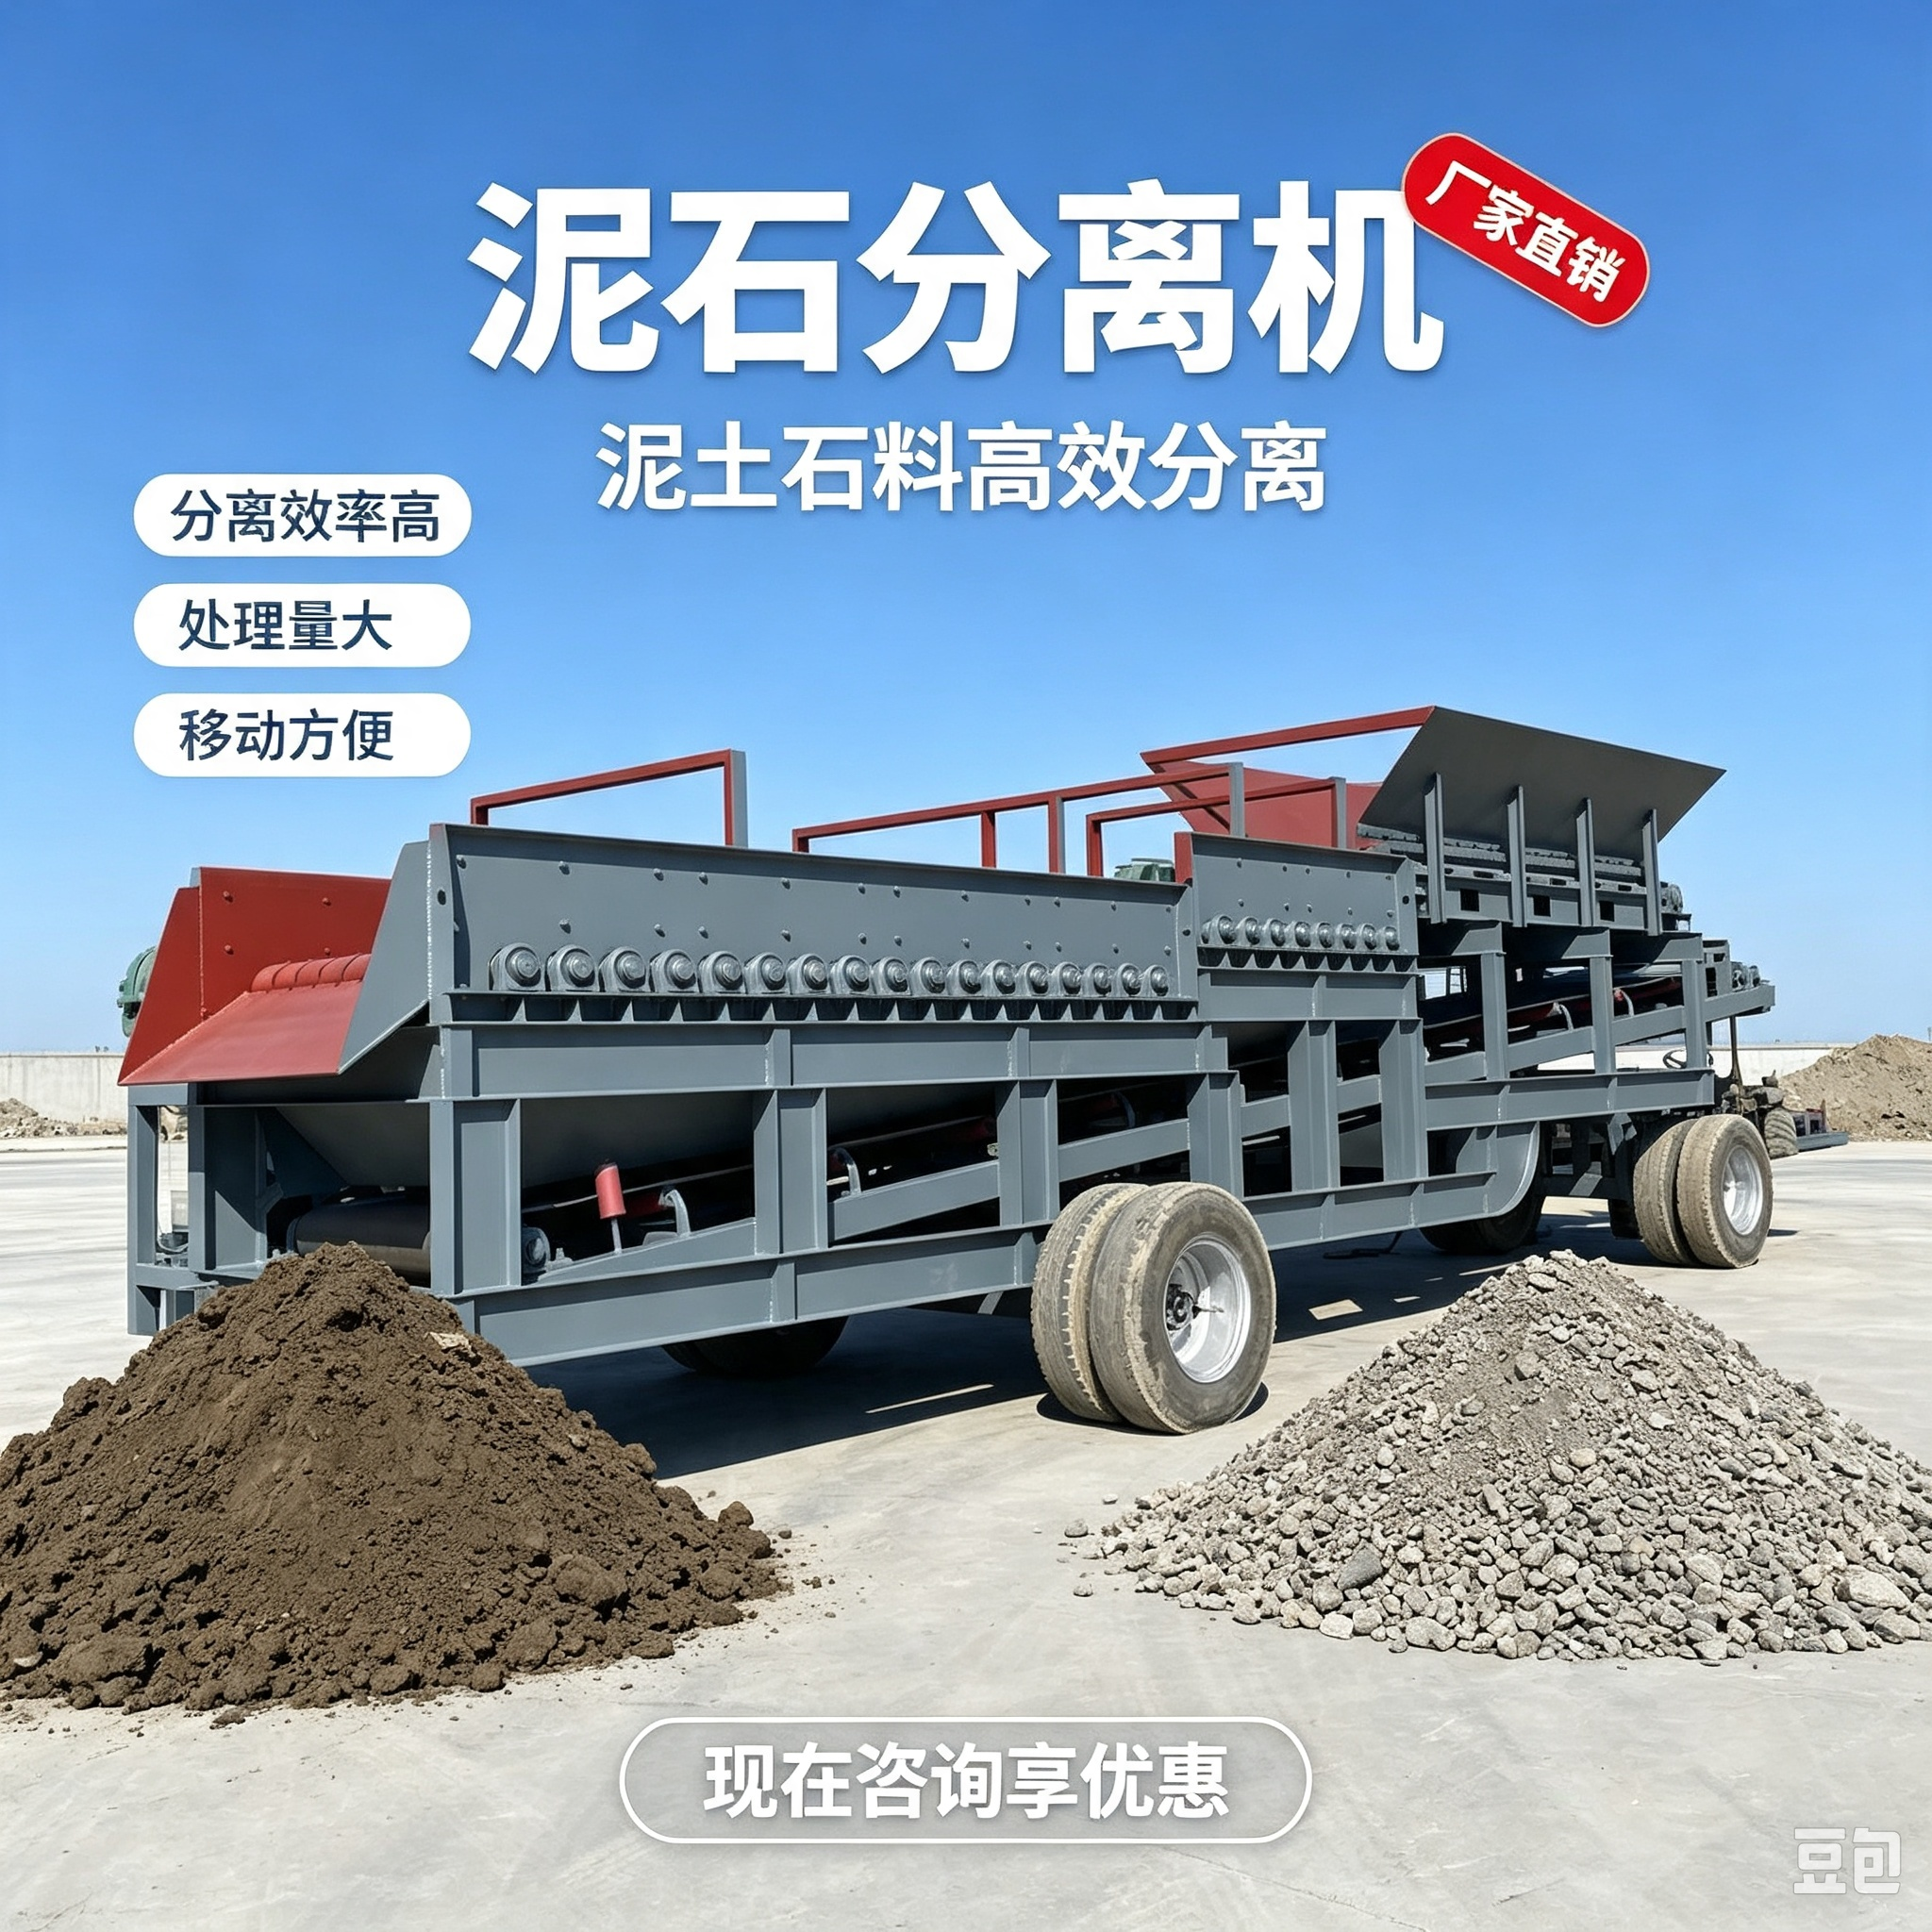
前置检查完成后,首先进行空载试运转,时长控制在15-30分钟即可。启动设备后先观察传动部件的运行方向是否与标识一致,再监听设备运行时是否有异常碰撞、摩擦声响,同时留意振动幅、筛体运行平稳度,确认不存在筛面跑偏、传动带打滑等问题。
试运转过程中要同步检测轴承温度,正常温升应控制在40℃以内,最高温度不超过70℃即为合格。某头部砂石骨料生产企业的运营数据显示,空载调试达标后,设备后续生产的非计划停机故障率可降低40%左右。
三、带载调试的参数校准方法
空载测试合格后即可进入带载调试环节,需遵循“循序渐进加量”的原则,先投入额定负荷30%的物料,观察进料是否均匀、筛分效果是否符合预期,确认无堵料、漏料问题后,再逐步提升投料量至额定负荷。 带载过程中要重点校准三个核心参数:一是筛面倾角,可根据物料含泥量、颗粒大小微调,含泥量越高倾角可适当调大;二是进料速度,避免瞬时投料过载导致筛网损坏;三是若搭配水洗功能,要调整水压大小,在控制砂石含泥量的同时减少细砂流失。像邢台市天菱机械制造厂的设备调试指南中,会针对砂石筛分、建筑垃圾处理等不同场景给出参数参考区间,新手操作人员也能快速校准到位。
完成所有调试步骤后,要再次复紧所有紧固件,记录好当前适配物料的运行参数,后续更换物料品类时可在此基础上微调。规范的调试操作不仅能保障生产作业连续稳定,还能降低设备损耗,延长整机使用寿命,是砂石生产环节不可忽略的重要步骤。(全文约1180字)